Flussyre-resistent antikorrosiv belægning
Baseret på modificeret phenol-fluorharpiks og polyhydroxyester som sammensatte basismaterialer, sammensat med et specielt carbonhydridvoksadditivsystem, præcist proportioneret med isocyanatkomponent via kemisk formulering, er et højtydende belægningssystem med interpenetrerende netværksstruktur konstrueret gennem molekylært design. Det har fantastiske egenskaber som:
Flussyre-resistent antikorrosiv belægning Grundlæggende teknisk datablad
Farve
|
Grå |
Glans |
Flad eller glans |
Tæthed |
~1,47 kg/l (efter blanding) |
Hærdningsmiddel |
Særligt dedikeret hærdermiddel |
Solid volumen |
(98±2) % |
| Standard filmtykkelse |
200 μm tør filmtykkelse (ca. 205 μm våd filmtykkelse) |
| Teoretisk spredningshastighed |
4 m²/Kg (ved 200 μm tørfilmtykkelse) |
| Fuld helbredelse |
7d ved (23±2℃) |
| Flammepunkt |
57℃ |
 |
Flussyre-resistent antikorrosiv belægning Produktemballage
Emballage: Del A: 17 kg i en 20-liters jernspand. Del B: 10 kg i en 20-liters jernspand. Holdbarhed:
12 måneder Hvis holdbarheden overskrides, skal produkterne testes før brug.
|
Flussyre-resistent antikorrosiv belægning Anvendelig miljø
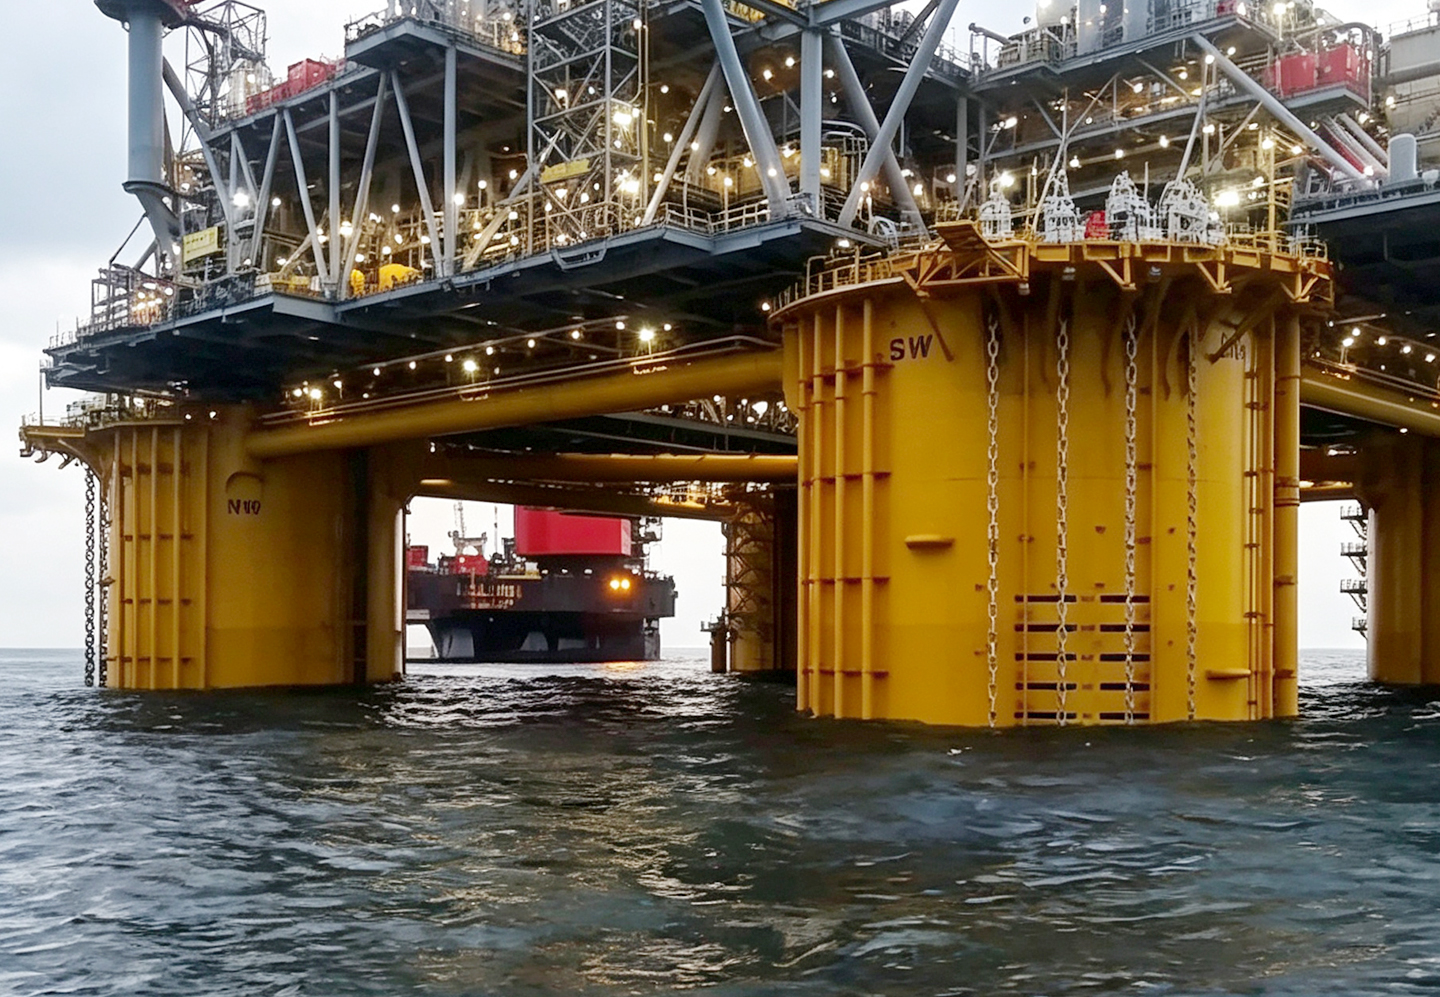 |
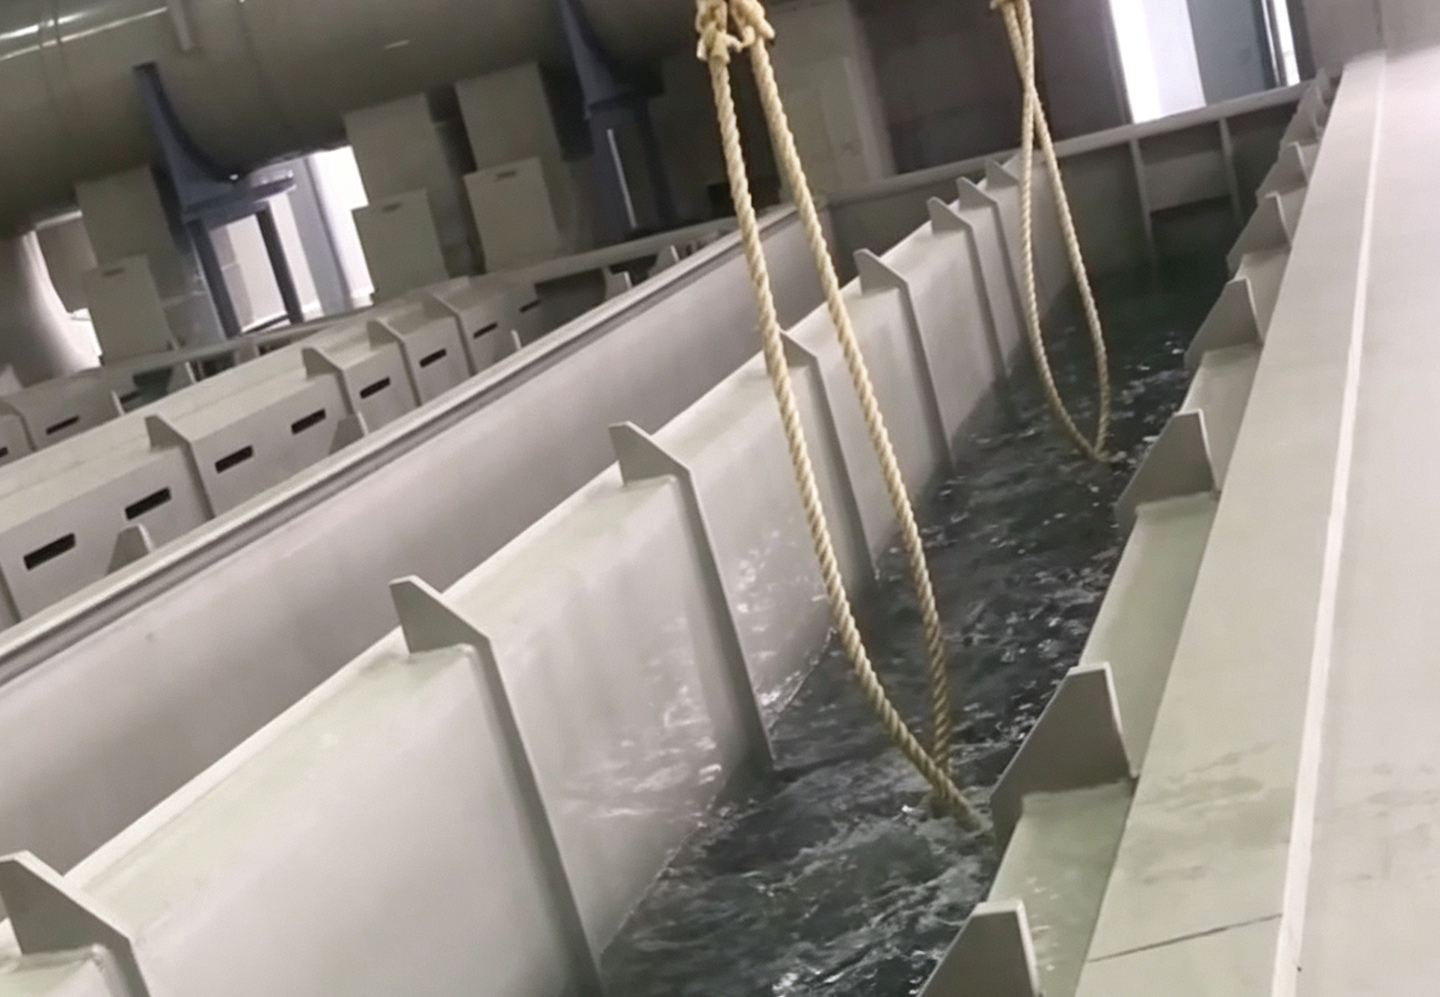 |
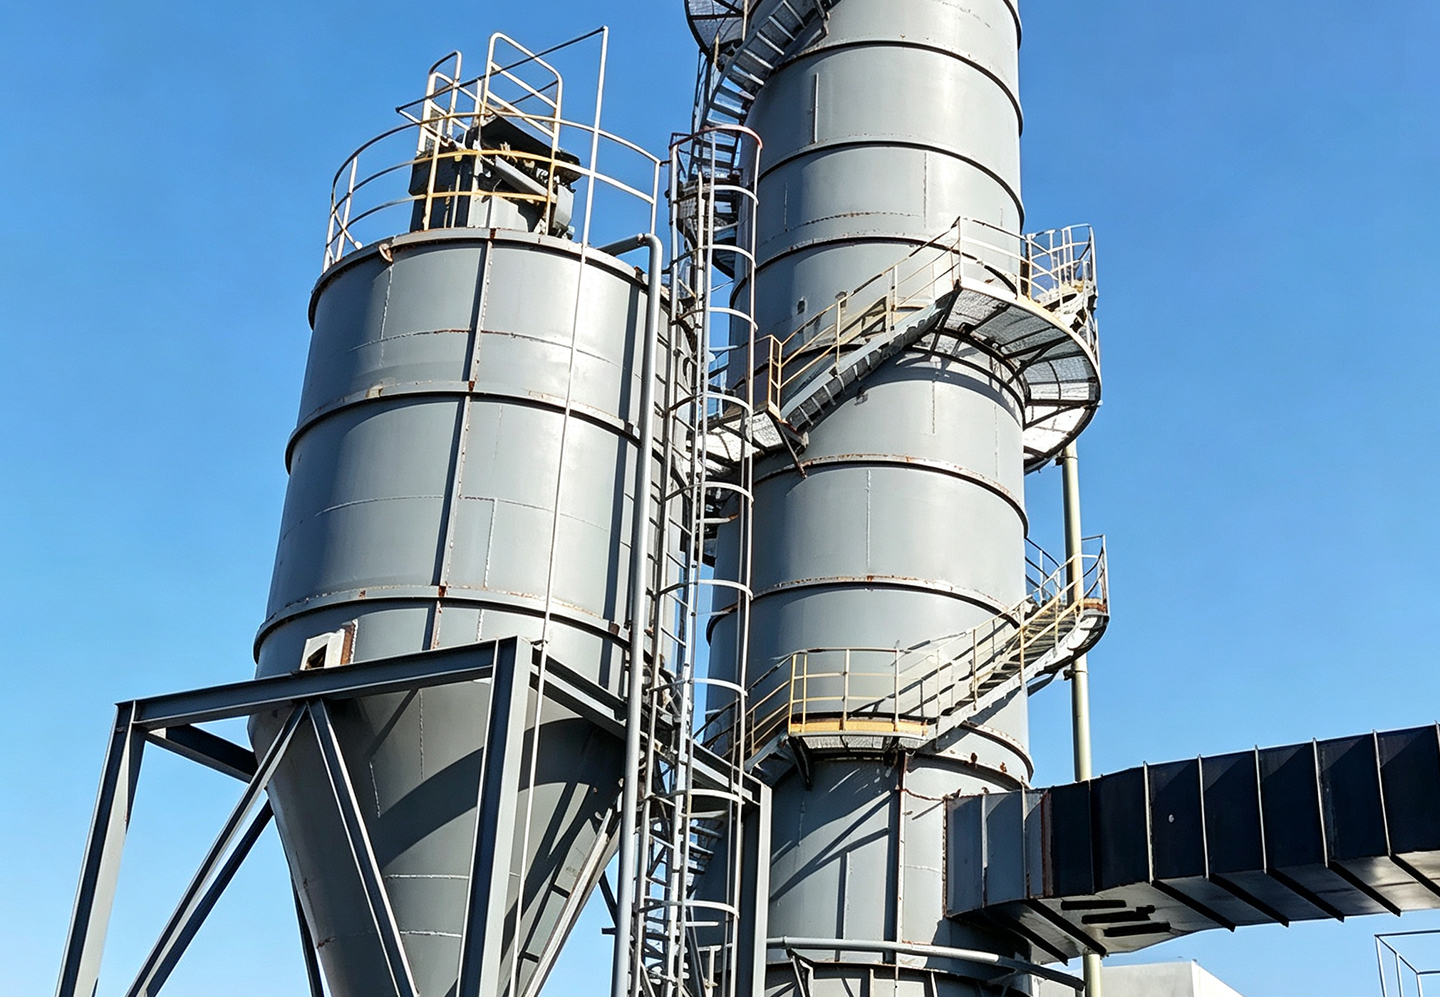 |
 |
| Oversøiske broer |
Havneterminaler |
Tunneler |
Kældere |
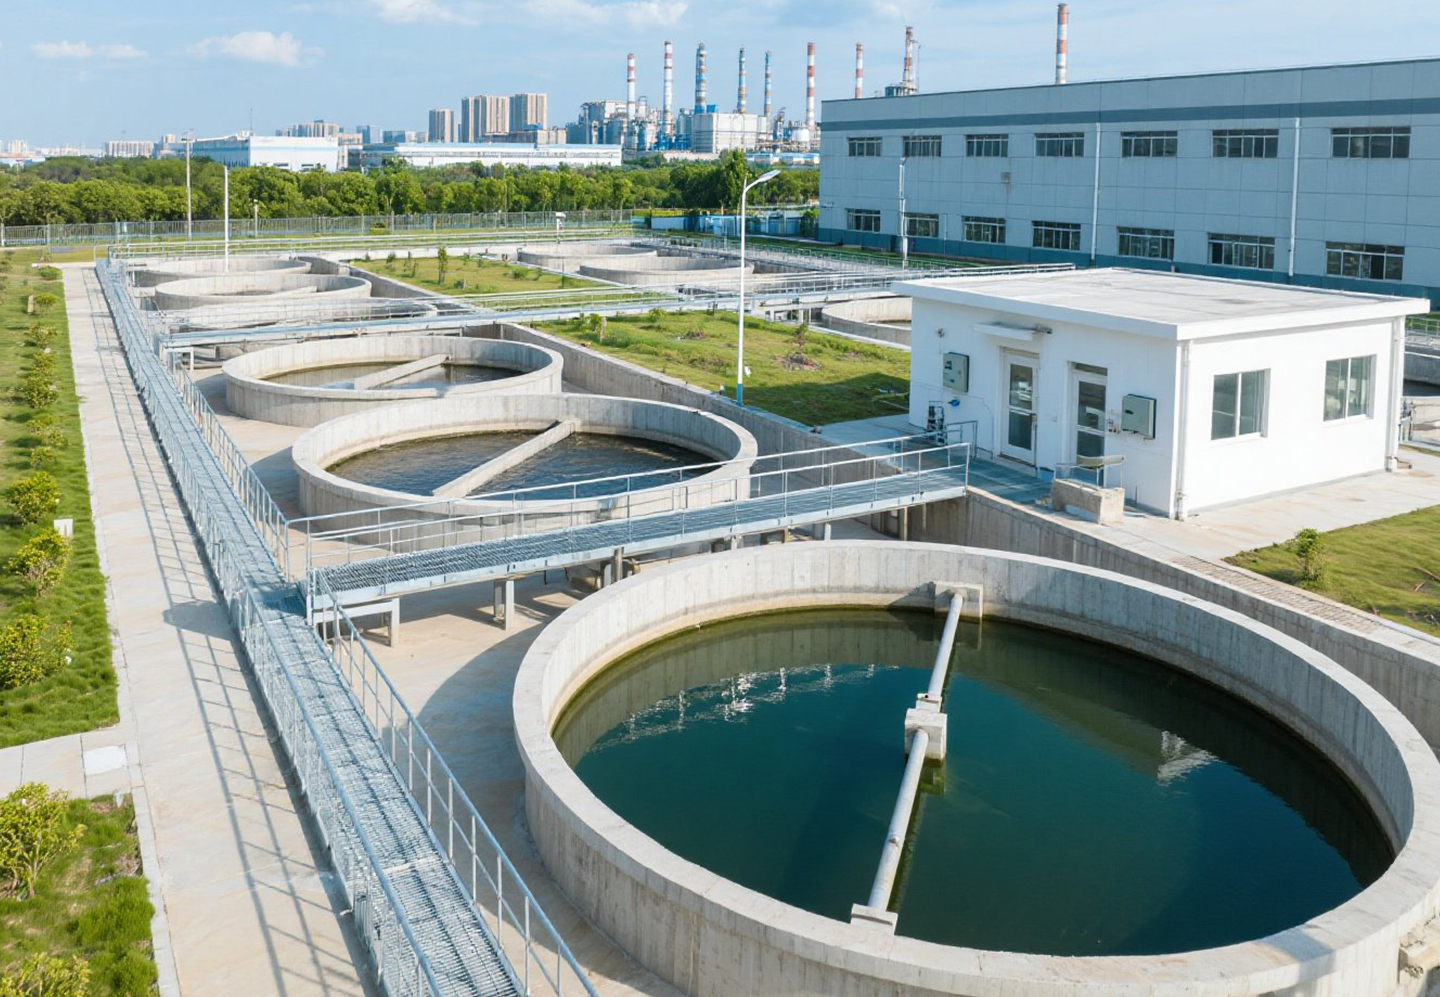
Flussyre-resistent antikorrosiv belægning færdige projekter
flussyrebestandig antikorrosiv belægning Fremstillingsproces for
Flussyre-resistent antikorrosiv belægning Brugsanvisning
Underlagsbehandling:
Alle overflader, der skal belægges, skal være rene, tørre og fri for forurenende stoffer. Overflader skal vurderes og klargøres i overensstemmelse med ISO 8504.
Blankt stål: Blæserens til Sa 2,5 (ISO 8501-1:2007). For ikke-nedsænkede servicemiljøer kan rengøring af elværktøj være acceptabel, forudsat at en minimumsgrad på St 2 (ISO 8501-1:2007) opnås.
Overflader af rustfrit stål skal være mekanisk eller håndslibet ved hjælp af ikke-metalliske slibemidler, fiberpuder eller håndslibepapir for at skabe en struktureret ru overflade. sørg for, at der ikke er glatte områder tilbage.
Galvaniserede ståloverflader skal være rene, tørre og have tilstrækkelig overfladeruhed.
Brugsanvisning:
Blanding:
Rør basiskomponenten grundigt med en powermixer, og tilsæt derefter hærderen under konstant omrøring, indtil den er fuldstændig homogen.
Blandingsforhold:
Basiskomponent: Hærdemiddel = 2:1 (efter vægt)
Fortynder: Specialfortynder
Airless spray:
Dysespids: 0,025~0,031 tommer
Sprøjtetryk: 18-22 MPa
Bemærk: Ikke egnet til små lavtrykssprayenheder.
Pensel, rulle: Anbefales kun til præ-coating og påføring på små områder, og den påkrævede tørfilmtykkelse skal opnås.
Flussyre-resistent antikorrosiv belægning Company Introduktion
Flussyre-resistent antikorrosiv belægning udstillinger

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Oʻzbekcha
 Беларуская мова
 Basa Jawa


