Salutan Antikarat Tahan Asid Hidrofluorik
Berdasarkan resin fenol-fluorin yang diubah suai dan ester polihidroksi sebagai bahan asas komposit, dikompaun dengan sistem aditif lilin hidrokarbon khas, berkadar tepat dengan komponen isosianat melalui rumusan kimia, sistem salutan berprestasi tinggi dengan struktur rangkaian interpenetrasi dibina melalui reka bentuk molekul. Ia mempunyai ciri-ciri hebat seperti:
Asas Salutan Antikarat Asid Hidrofluorik Lembaran Data Teknikal
warna
|
Kelabu |
Gloss |
Rata atau Berkilat |
Ketumpatan |
~1.47 Kg/L (selepas dicampur) |
Ejen Pengawetan |
Ejen pengawetan khas khas |
Isipadu Pepejal |
(98±2) % |
| Ketebalan Filem Standard |
200 μm ketebalan filem kering (kira-kira 205 μm ketebalan filem basah) |
| Kadar penyebaran teori |
4 m²/Kg (pada 200 μm ketebalan filem kering) |
| Penyembuhan penuh |
7h pada (23±2℃) |
| Titik Kilat |
57 ℃ |
 |
Salutan Antikarat Tahan Asid Hidrofluorik Pembungkusan Produk
Pembungkusan: Bahagian A :17kg dalam baldi besi 20 liter. Bahagian B:10kg dalam baldi besi 20 liter. Jangka hayat:
12 bulan Jika melebihi jangka hayat, produk hendaklah diuji sebelum digunakan.
|
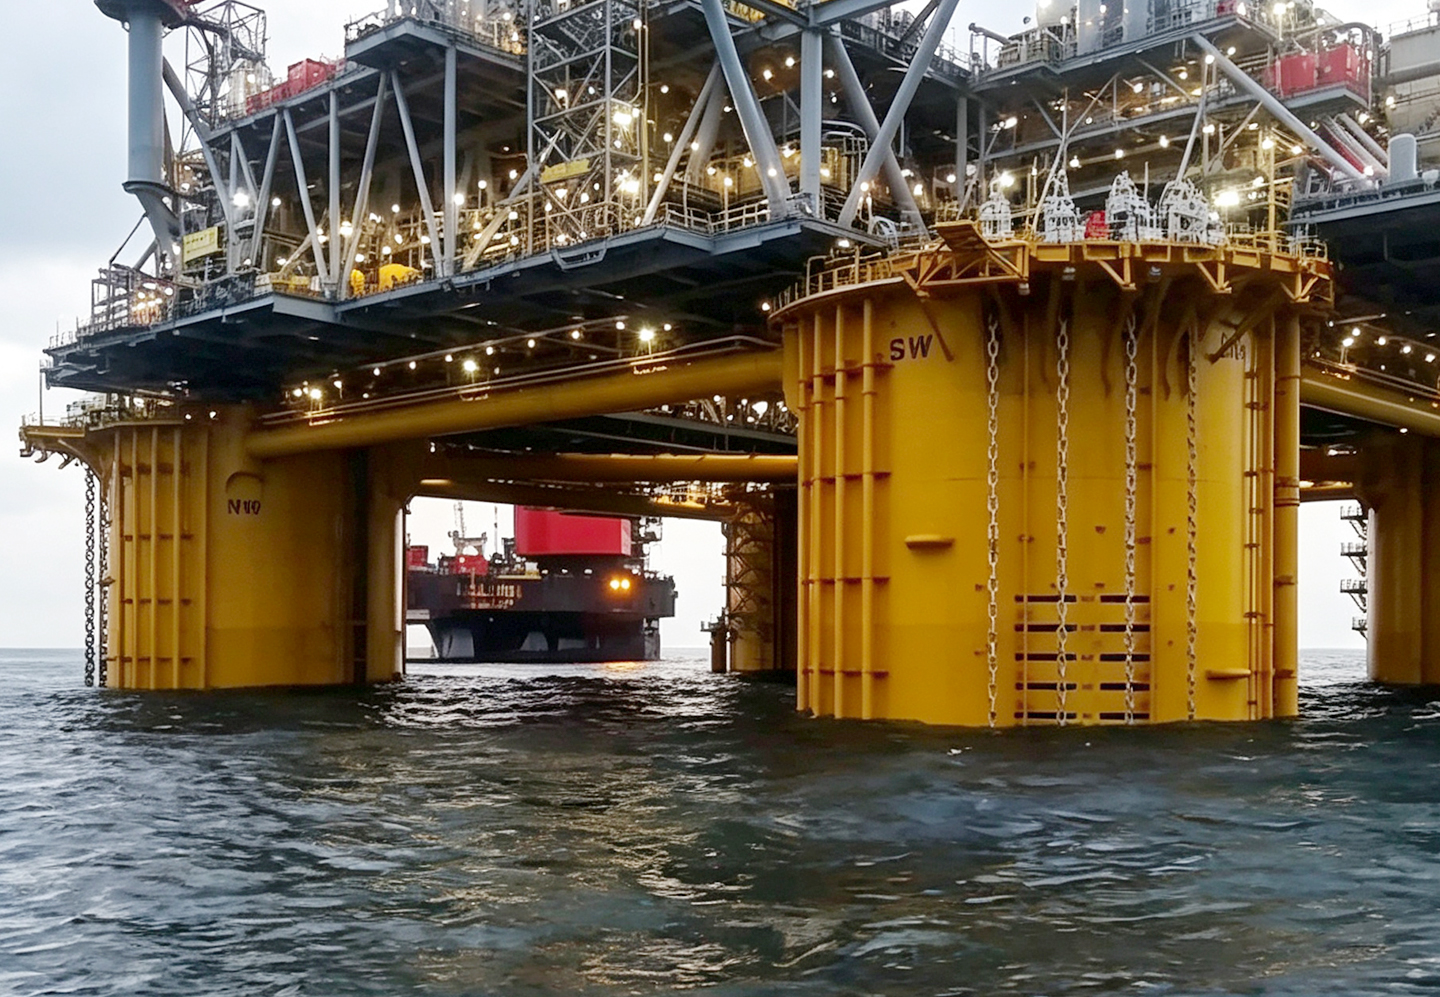
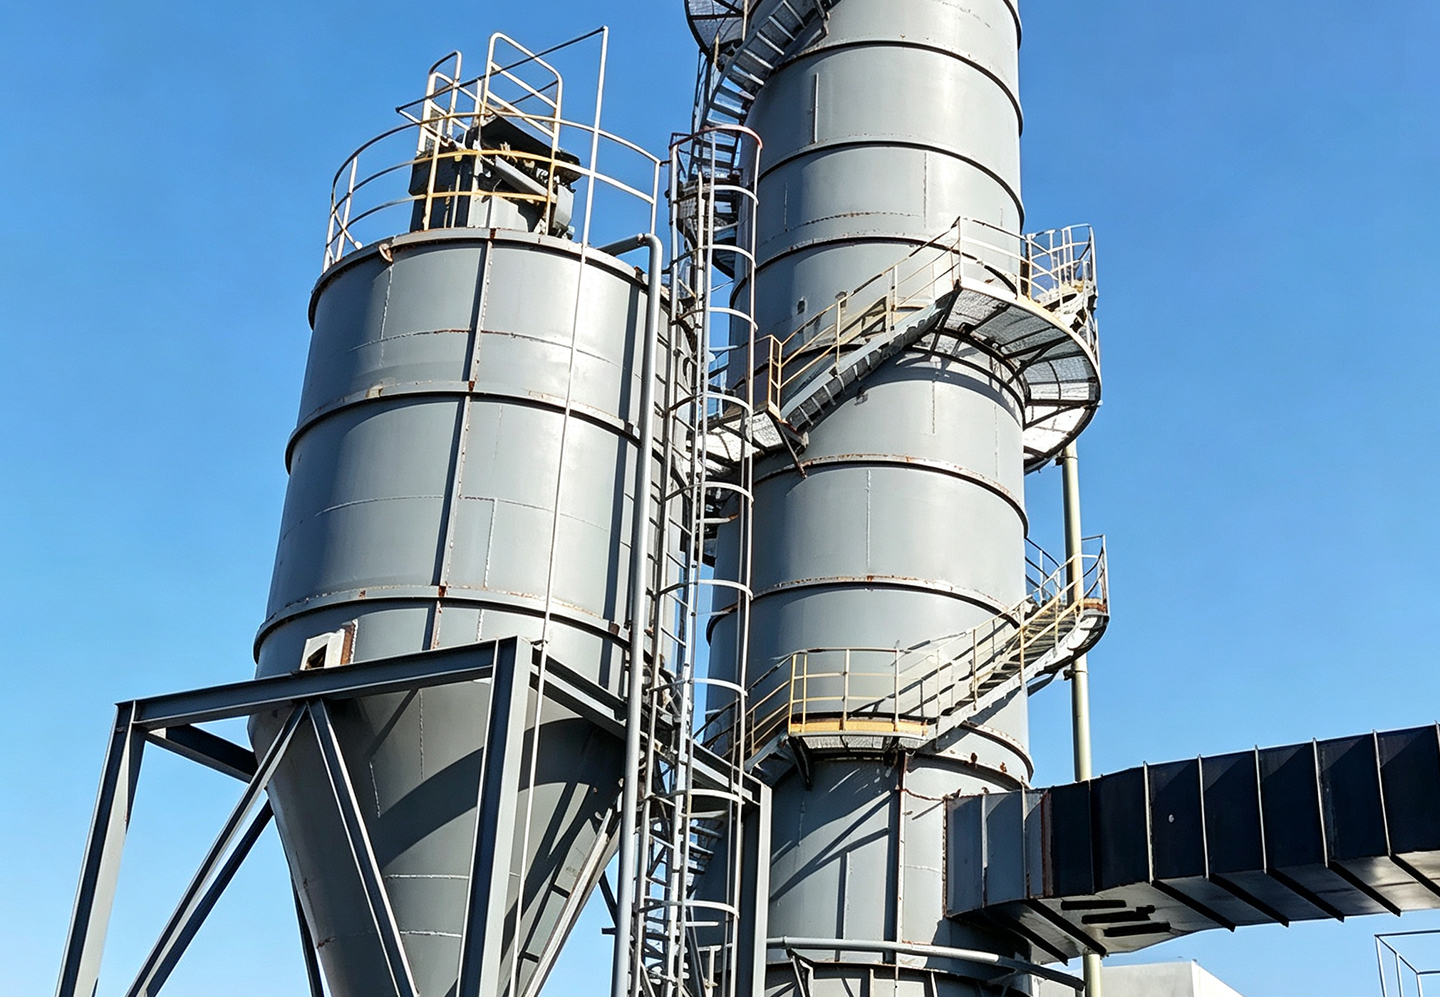
Salutan Antikarat Tahan Asid Hidrofluorik Persekitaran Berkenaan
 |
 |
 |
 |
| Jambatan lintas laut |
Terminal pelabuhan |
Terowong |
Ruang bawah tanah |
Salutan Antikarat Tahan Asid Hidrofluorik Projek Selesai
Salutan Antikarat Tahan Asid Hidrofluorik Proses Pengeluaran
Arahan Salutan Antikarat Tahan Asid Hidrofluorik Arahan Untuk Penggunaan
Rawatan substrat:
Semua permukaan yang akan disalut hendaklah bersih, kering dan bebas daripada bahan cemar. Permukaan hendaklah dinilai dan disediakan mengikut ISO 8504.
Keluli kosong: Letupan‑bersih ke Sa 2.5 (ISO 8501‑1:2007). Untuk persekitaran perkhidmatan yang tidak direndam, pembersihan alatan kuasa mungkin boleh diterima, dengan syarat gred minimum St 2 (ISO 8501‑1:2007) dicapai.
Permukaan keluli tahan karat hendaklah secara mekanikal atau dicacat tangan menggunakan pelelas bukan logam, pad gentian atau kertas pasir tangan untuk menghasilkan permukaan kasar bertekstur; memastikan tiada kawasan licin kekal.
Permukaan keluli bergalvani hendaklah bersih, kering dan mempunyai kekasaran permukaan yang mencukupi.
Arahan untuk Penggunaan:
Pencampuran:
Kacau komponen asas dengan teliti dengan pengadun kuasa, kemudian tambah agen pengawetan sambil terus dikacau sehingga homogen sepenuhnya.
Nisbah Pencampuran:
Komponen Asas : Ejen Pengawetan = 2 : 1 (mengikut berat)
Thinner: Thinner Khas
Semburan tanpa udara:
Hujung muncung: 0.025~0.031 inci
Tekanan semburan: 18‑22 MPa
Nota: Tidak sesuai untuk unit semburan tekanan rendah bersaiz kecil.
Berus, Penggelek : Disyorkan hanya untuk pra-salutan dan aplikasi kawasan kecil, dan ketebalan filem kering yang diperlukan mesti dicapai.
Hydrofluoric Acid-Resistant Anticorrosive Salutan Pengenalan Syarikat
Salutan Antikarat Tahan Asid Hidrofluorik Pameran

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Oʻzbekcha
 Беларуская мова
 Basa Jawa


